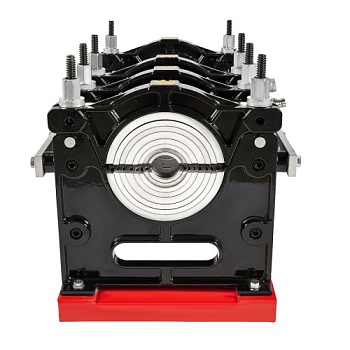
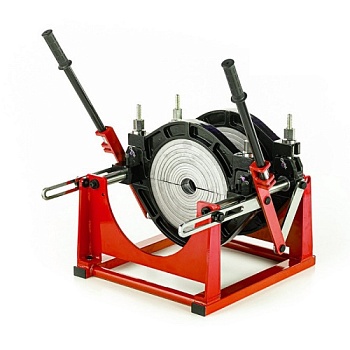
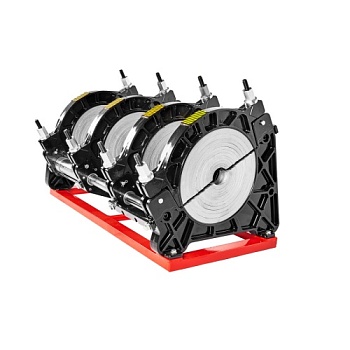
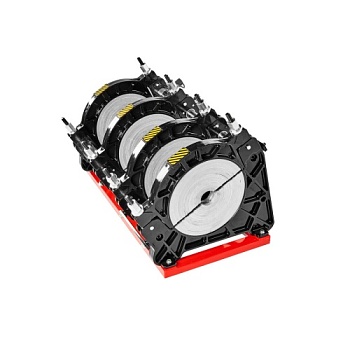
Центраторы для труб большого диаметра
Центраторы для труб большого диаметра: управление гигантами
Монтаж магистральных трубопроводов из пластика диаметром от 400 мм и выше — это инженерная задача повышенной сложности. Здесь уже неприменимы ручные зажимы и легкие переносные станки. Сварка труб большого диаметра (ПНД, ПП, ПВХ) требует принципиально иного подхода к центрированию. Собственный вес плети, эллипсность сечения после транспортировки и огромная площадь сварочного шва делают центраторы для труб большого диаметра не просто оснасткой, а базовым элементом технологии укладки.
Проблемы крупногабаритного пластика
При работе с диаметрами 400, 500, 630 мм и более стандартные двуххомутные центраторы становятся бесполезны. Основные сложности:
- Гравитационная деформация: Свободный конец тяжелой трубы провисает, создавая излом в зоне стыка. Ручная правка невозможна.
- Эллипсность: На больших диаметрах отклонение от круглости может достигать 1-2 см. Обычные струбцины не способны вернуть сечению правильную форму.
- Огромное усилие осадки: Для надежного сплавления торцов требуется усилие в десятки тонн, что недостижимо винтовыми механизмами.
Конструктивные особенности центраторов для больших диаметров
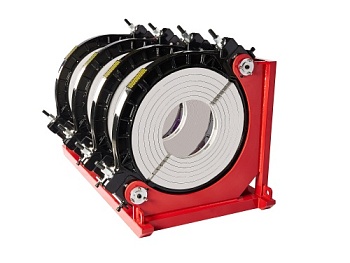
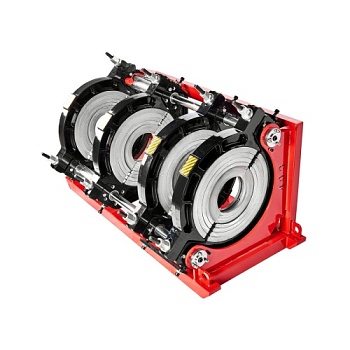
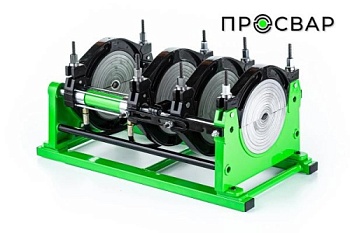
Промышленные центраторы для пластиковых труб большого диаметра — это тяжелое гидравлическое оборудование. Их ключевые отличия от малых аналогов:
- Четыре и более зажимных хомутов: Каждая труба фиксируется как минимум двумя хомутами, а часто — тремя. Это исключает перекос длинной плети и обеспечивает равномерное обжатие по всей окружности.
- Цельносварная рама повышенной жесткости: Используются толстостенные профили и швеллеры, исключающие деформацию под нагрузкой в 20-50 тонн.
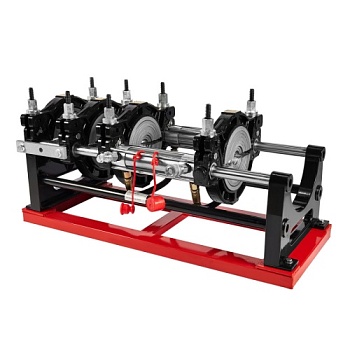
- Гидравлические цилиндры сведения: Отказ от винтовой механики — обязательное условие. Управление осуществляется от гидростанции с манометрами высокого давления.
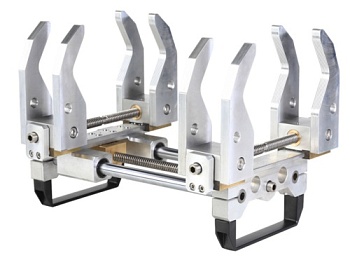
- Система точных направляющих: Подвижная часть катится по стальным каленым валам или рельсам с минимальным люфтом, обеспечивая параллельное сведение торцов.
Типы центраторов для крупногабаритных труб
В зависимости от условий монтажа и назначения трубопровода, применяются различные конструктивные схемы.
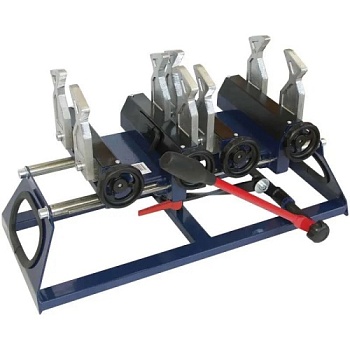
1. Стационарные (цеховые) центраторы
Устанавливаются в заводских цехах или на базах укрупнительной сварки. Отличаются максимальной жесткостью и точностью. Предназначены для работы с трубами до 1200 мм и более. Часто интегрируются с поворотными позиционерами и системами автоматической подачи сварочного зеркала.
2. Полевые (мобильные) центраторы
Собираются непосредственно в траншее или на бровке. Конструкция предусматривает разборку на модули для транспортировки. Вес такой системы может достигать 500-800 кг, что требует использования грузоподъемной техники. Опорные элементы регулируются по высоте для компенсации неровностей дна траншеи.
3. Центраторы с внутренней осью
Специфический тип для бестраншейной замены труб (реновации). Агрегат вводится внутрь старой трубы и центрирует новую полимерную вставку изнутри. Используется редко, только для специфических технологий санации.
Как выбрать центратор для большого диаметра: 5 критериев
- Максимальный диаметр с запасом: Если вы работаете с трубой 630 мм, берите центратор с паспортным диапазоном до 800 мм. Это позволит компенсировать нестандартную овальность и использовать редукционные вкладыши.
- Усилие гидроцилиндров: Рассчитывается исходя из площади свариваемых торцов. Норматив — не менее 0,15 МПа (1,5 кгс/см²) на каждый квадратный сантиметр сечения. Для трубы 630 мм требуется усилие около 12-15 тонн.
- Количество зажимных поясов: Минимум — 2 пояса на подвижную часть и 2 на неподвижную. Лучше — 3+3. Чем длиннее зона фиксации, тем точнее выравнивается ось.
- Наличие люнетов (поддерживающих роликов): Для длинных плетей обязательны выносные регулируемые опоры. Они компенсируют провис трубы за пределами центратора.
- Совместимость с гидростанцией: Убедитесь, что в комплекте идут все шланги высокого давления и быстроразъемные соединения. Желательно наличие двух контуров: для зажима хомутов и для осадки.
Технология работы с крупногабаритным центратором
Процесс сварки труб большого диаметра с использованием тяжелого центратора строго регламентирован:
- Калибровка и очистка торцов.
- Укладка труб в хомуты центратора, фиксация зажимами с гидравлическим усилием (первая ступень — устранение эллипсности).
- Черновое сведение для проверки зазора (не более 0,5 мм по всей окружности).
- Разведение, установка сварочного зеркала.
- Цикл оплавления под заданным давлением.
- Быстрое разведение, удаление зеркала, финальная осадка с давлением, в 2-3 раза превышающим оплавочное.
- Выдержка под давлением до полного охлаждения шва (иногда до 40-60 минут).
Резюме
Центратор для труб большого диаметра — это не расходный инструмент, а капитальное инженерное сооружение. Ошибка при его выборе приводит к гарантированному браку на первом же стыке: непровару, образованию внутреннего грата, перекосу оси.
Инвестиция в тяжелый гидравлический центратор с жесткой рамой и многозахватной системой фиксации окупается отсутствием повторных сварок и герметичностью магистрали на весь срок службы. Для труб диаметром от 400 мм и выше компромиссы в качестве центрирования недопустимы — здесь работает только техника, способная силой и точностью подчинить себе пластик.